10 reglas DFM que ahorran miles de pesos en CNC
Reglas de diseño para manufacturabilidad CNC aplicables al taller mexicano: radios internos, espesor de pared, profundidad de cavidad, roscado, undercuts, tolerancias, lote mínimo. Cada regla con su costo evitado.
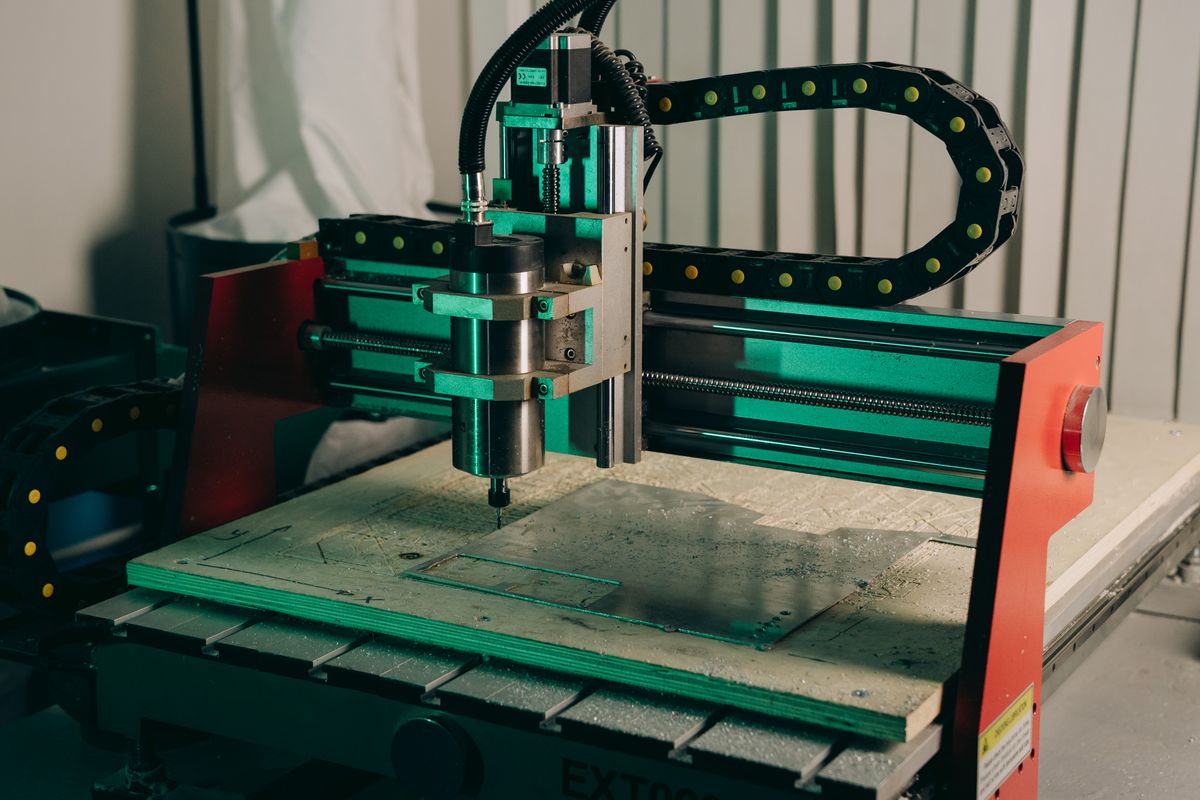
10 reglas DFM que ahorran miles de pesos en CNC
México concentra más de 9,200 talleres de maquinado registrados bajo el SCIAN 3327, de los cuales 85-90% son microtalleres con 1 a 10 empleados [Fuente: INEGI DENUE, knowledge/mercado-cnc-mexico-2026.md]. En ese universo, la mayoría trabaja como job shop de propósito general: refacciones urgentes, herramentales, piezas únicas o lotes cortos para la planta maquiladora de la esquina. Cada pieza que llega con una geometría mal diseñada termina costando horas-hombre de programación, setups adicionales, herramientas especiales y retrabajo.
La diferencia entre un taller que gana dinero y uno que sobrevive suele estar en lo que el cliente no sabe que está pagando de más. El Diseño para Manufacturabilidad (DFM) es el conjunto de reglas de ingeniería que separan un dibujo que se mecaniza en 15 minutos de uno que cuesta tres horas y dos juegos de herramientas.
Esta guía condensa las 10 reglas DFM de mayor impacto económico en CNC, con números concretos: cuánto cuesta una tolerancia apretada de más, cuándo un radio interno pequeño te obliga a usar herramienta especial, por qué un barreno ciego mal dimensionado rompe el macho de roscar. Todas aplicables a aluminio, aceros al carbón, aceros de herramienta e inoxidables que dominan los pedidos de los talleres mexicanos.
Nota editorial. Los “casos reales” en recuadros son composites ilustrativos basados en práctica de taller reportada por distribuidores mexicanos (Grupo Hi-Tec, HEMAQ, DIHCSA, Tezatools). Los rangos numéricos de manufacturabilidad (tolerancias, espesores, radios, profundidades) sí están citados con fuente primaria verificable.
Regla 1 — No llames “tolerancia apretada” a lo que el dibujo no exige
Qué es. Una tolerancia es un rango numérico que define la variación aceptable de una dimensión. Si no la specifies, el taller asume la estándar de ±0.125 mm (±0.005”) [Fuente: Protolabs Design for Machining Toolkit]. Cada tolerancia apretada (ej. ±0.025 mm) implica medir con CMM, ajustar feeds, posiblemente agregar operación de rectificado.
Por qué importa. En Xometry, una pieza cotizada con tolerancia estándar cuesta significativamente menos que la misma pieza con GD&T completo; específicamente, sub-±0.025 mm (±0.001”) requiere revisión manual y escalamiento de precio [Fuente: Xometry, Precision CNC Machining Capabilities]. En Protolabs, sub-±0.05 mm (±0.002”) se deriva a la red de partners especializados [Fuente: Protolabs Toolkit].
Cómo aplicarlo. En piezas automotrices Tier 2 que no son seguridad-críticas (soportes, escuadras, tapas), basta con ±0.1 mm. Reserva ±0.05 mm para superficies de sellado, ejes de rotación, o interfases con rodamientos. Marca tolerancias unilaterales (ej. 10.000 +0.000/-0.050) en图纸 críticos para mantener el costo acotado.
Caso real mexicano: un proveedor Tier 2 en Querétaro recibió un plano con 47 cotas marcadas como
±0.05 mm“por si acaso”. Reprogramar el post-proceso y medir con CMM agregó 28% al tiempo de ciclo. Tras negociar reducción a solo 9 cotas críticas (las de ensamble), el costo bajó a línea base.
Regla 2 — Paredes mínimas de 0.8 mm en metal, 1.5 mm en plástico
Qué es. El espesor de pared es la distancia mínima de material entre una cavidad mecanizada y la superficie externa opuesta. Protolabs recomienda 0.020” (0.51 mm) como mínimo absoluto en paredes metálicas [Fuente: Protolabs CNC Turning Guidelines]. Hubs recomienda 0.8 mm como mínimo práctico en metales y 1.5 mm en plásticos [Fuente: Hubs CNC Machining Design Guide].
Por qué importa. Una pared más delgada reduce la rigidez del workpiece, aumenta vibración durante el corte y degrada la tolerancia alcanzable [Fuente: Hubs]. En aluminio 6061-T6, el mínimo mecanizable realista es 0.020” (≈0.51 mm), pero ese espesor requiere herramienta de corte de diámetro menor al espesor para no romper por deflexión [Fuente: MakerStage CNC Design Guidelines 2026].
Cómo aplicarlo. En piezas prismáticas de aluminio para herramental o fixture: mínimo 1.0 mm, recomendado 1.5 mm. En aceros (4140, A36): mínimo 1.2 mm, recomendado 2.0 mm. En piezas de fundición o forja con pared nominal de 6 mm: no la adelgaces; convierte el ahorro de material en ganancia de rigidez.
Caso real: un fixture de soldadura para planta automotriz en Silao tenía paredes laterales de 0.6 mm especificadas para “ahorrar peso”. El primer lote vibró al corte, requirió 3 cambios de herramienta por pieza y produjo 11% de scrap. Subir a 1.5 mm resolvió el problema en una corrida subsecuente.
Regla 3 — Radios internos iguales o mayores a 1/3 de la profundidad de cavidad
Qué es. En una cavidad (pocket) rectangular fresada, las esquinas internas nunca pueden ser vivas: la herramienta es cilíndrica y deja un radio igual a su diámetro. Protolabs establece que el radio interno de una cavidad debe ser ≥ 0.020” (0.51 mm) como mínimo [Fuente: Protolabs Toolkit]. Hubs recomienda radio vertical ≥ ⅓ de la profundidad de la cavidad [Fuente: Hubs CNC Machining Guide].
Por qué importa. Una cavidad de 20 mm de profundidad con radio de 0.5 mm (mucho menos de ⅓ de 20 = 6.67 mm) obliga a usar herramienta de cuello largo (long-reach endmill) que cuesta 3-5x más que una estándar y rompe por deflexión 2x más rápido [Fuente: JLCCNC Sheet Metal Guidelines; inference basada en Sandvik Coromant cutting tool parameters]. La regla 1/3 te deja usar herramientas estándar de catálogo Sandvik/Kennametal/Iscar disponibles en inventario local [Fuente: knowledge/mercado-cnc-mexico-2026.md].
Cómo aplicarlo. Antes de liberar el CAD, calcula: profundidad_cavidad / 3 = radio_mínimo_interno. Si la cavidad es de 15 mm, ningún radio <5 mm. En el CAD, usa la función “fillet” con ese valor explícito, no lo dejes en 0.
Regla 4 — Profundidad máxima de cavidad: 4× el ancho (10× con herramienta especializada)
Qué es. La profundidad de una cavidad rectangular respecto a su ancho determina si puede fresarse con herramienta estándar o requiere tooling extendido. Hubs fija el límite práctico en profundidad ≤ 4× ancho y hasta 10× diámetro de herramienta con tooling especializado [Fuente: Hubs CNC Machining Guide]. MakerStage agrega que exceder 3:1 agrega 30-50% al tiempo de ciclo [Fuente: MakerStage CNC Design Guidelines].
Por qué importa. Cavidades profundas fuerzan herramientas de cuello largo, reducen el avance seguro (feed rate) y producen vibración chatter que degrada el acabado superficial. En aleaciones de aluminio para aerospace, el chatter puede llevar la rugosidad de Ra 0.8 μm a Ra 3.2 μm, obligando a una operación de acabado extra [Fuente: inference basada en Sandvik Coromant milling formulas].
Cómo aplicarlo. Para un pocket de 10×10 mm, máximo 40 mm de profundidad con herramienta estándar. Si requieres más, divide la cavidad en dos steps, o mecaniza desde ambos lados de la pieza (si la geometría lo permite). En partes para Tier 1 automotriz donde el cycle time es contrato, considera tercer eje con indexador para atacar la cavidad desde dos orientaciones sin perder repetibilidad.
Regla 5 — Profundidad de barreno: máximo 4× diámetro (estándar), 6× con herramienta especializada
Qué es. Un barreno (drilled hole) tiene una relación máxima profundidad/diámetro antes de requerir tooling especializado. Xometry y Hubs convergen en 4× diámetro nominal como estándar y 6× diámetro como límite con broca de alta eficiencia [Fuente: Xometry 10 Tips, Hubs CNC Machining Guide].
Por qué importa. Más allá de 4×d, la evacuación de viruta se colapsa, la broca se pega, se rompe o pierde concentricidad. Una broca rota dentro de un barreno profundo es uno de los costos ocultos más comunes en talleres mexicanos: parada de máquina, extracción de fragmento, posible daño al husillo.
Cómo aplicarlo. En planos para proveedores, aclara “taladrar hasta 4×d”. Si requieres un barreno de 6 mm a 40 mm (6.7×d), mejor:
- Especifícalo como “operación de alta eficiencia, gun drill o broca con canal interno de refrigeración”.
- Marca el plano con
'después de taladrar, romper viruta cada 2×d'.
Caso real: un taller en Monterrey perdió 6 horas-husillo en una sola pieza porque el plano marcó “M8 × 1.25 × 40 mm profundidad” sin nota. M8×1.25 a 40 mm equivale a 5×d en roscado, fuera del estándar para macho de roscar [Fuente: Uneed Blind Hole Tapping Guide].
Regla 6 — En roscas, profundidad efectiva = 2× diámetro + 3 a 5 hilos de claro
Qué es. En un barreno ciego roscado, la profundidad del agujero piloto debe ser mayor que la profundidad de roscado efectivo para alojar el cono del machuelo (tap) y permitir el flujo de viruta. La regla práctica es: profundidad efectiva de rosca ≤ 1.5× diámetro, profundidad del piloto = rosca + 3 a 5 pitches [Fuente: Uneed Blind Hole Tapping Guide, Practical Machinist forum consensus].
Por qué importa. Xometry recomienda explícitamente: “cuando la longitud de rosca excede 1.5× el diámetro, el roscado no debe ser mayor a 2× diámetro” [Fuente: Xometry 10 Tips]. Si exiges roscado de M6 a 18 mm de profundidad (3×d) en un barreno ciego, el macho se atora, rompe, y destruye la pieza.
Cómo aplicarlo. En el plano: para M8×1.25 con rosca útil de 12 mm, marca “barreno piloto Ø6.8 × 20 mm mínimo” (12 mm de rosca + 3 hilos × 1.25 mm = 3.75 mm de cono + buffer). En diseño, prefiere roscas pasantes (through-hole) siempre que sea posible: son más rápidas, más robustas y permiten evacuación de viruta.
Regla 7 — Undercuts: o los simplificas, o aceptas 3× el costo de herramienta
Qué es. Un undercut (contrasalte) es cualquier geometría donde la herramienta estándar no puede entrar perpendicularmente al eje: ranuras en T, relieves laterales, cavidades con hombro inverso. Requieren herramientas especiales: lollipop cutters, T-slot cutters, keyseat cutters [Fuente: JLCCNC Undercut Machining]. Hubs recomienda profundidad ≤ 2× ancho en undercuts [Fuente: Hubs CNC Machining Guide].
Por qué importa. Cada undercut multiplica el tiempo de programación CAM, requiere simulación anticolisión y posiblemente 5 ejes reales —tecnología disponible en <10% de talleres mexicanos [Fuente: knowledge/mercado-cnc-mexico-2026.md]. En taller estándar de 3 ejes, un undercut se resuelve con dos setups y herramienta especial que cuesta entre 2 y 5 veces más que un endmill estándar [Fuente: JLCCNC Undercut Machining].
Cómo aplicarlo. Antes de dibujar el undercut, pregúntate:
- ¿Es funcional o decorativo? Si es decorativo, rediséñalo como cavidad abierta.
- ¿Se puede convertir en ranura pasante (through-slot)? Más fácil de mecanizar.
- ¿Lo puede resolver un thread mill lateral? Más barato que un undercut T-slot.
Si ninguna aplica, cotiza por separado el costo de herramienta especial y comunícalo al cliente antes de aceptar el pedido.
Regla 8 — Chapa metálica: distancia agujero-borde ≥ 1.5× espesor; agujero-doblez ≥ 2× espesor + radio
Qué es. En piezas de lámina, dos distancias regulan la manufacturabilidad: agujero-a-borde (evita desgarre al punzonado) y agujero-a-línea de doblez (evita deformación al doblar). Atlas Manufacturing y JLC CNC convergen en: agujero-a-borde ≥ 1× espesor mínimo, 1.5× recomendado; agujero-a-doblez ≥ 2T + R (espesor + radio de doblez) [Fuente: Geomiq Sheet Metal Design Guide, JLCCNC Sheet Metal Design Guidelines].
Por qué importa. Cuando un agujero cae demasiado cerca de un doblez, se ovala durante el formado: el material fluye hacia la zona plástica del doblez y distorsiona la geometría del barreno. Esto vuelve la pieza scrap en automotive (donde los agujeros son puntos de ensamble).
Cómo aplicarlo. Al diseñar una pieza de lámina:
- Espesor 3 mm: agujero-a-borde ≥ 4.5 mm, agujero-a-doblez ≥ 6 mm + radio.
- En chapa de aluminio 5052-H32 (común en gabinetes y carcasas automotrices), la regla 2T+R puede subirse a 2.5T+R en dobleces de más de 90° por la mayor ductilidad del material [Fuente: Geomiq Sheet Metal Design Guide].
Regla 9 — Especifica el acabado superficial por función, no por estética
Qué es. El acabado superficial (Ra, μm o μin) tiene impacto directo en costo. Xometry incluye acabados hasta 16 μin Ra en cotización automática y valores menores por revisión manual [Fuente: Xometry Precision CNC Machining]. Protolabs puede entregar Ra 0.8 μm como stock; Ra 0.4 μm requiere operaciones secundarias.
Por qué importa. Un cambio de Ra 1.6 μm a Ra 0.8 μm puede duplicar el costo de operación final porque exige pasada de acabado con avance reducido (menor feed rate) y herramienta nueva. Acabados espejo (Ra 0.05 μm) requieren pulido o rectificado, procesos fuera de la celda CNC.
Cómo aplicarlo. Relaciona Ra con la función:
| Función | Ra recomendado |
|---|---|
| Cara de sello con empaque (O-ring) | 0.8 μm (32 μin) |
| Superficie de deslizamiento (buje, guía) | 0.4 μm (16 μin) |
| Cara de ensamble atornillada | 1.6 μm (63 μin) |
| Superficie exterior decorativa | 3.2 μm (125 μin) |
| Cara oculta, sin contacto funcional | Sin especificación (stock) |
Resistir la tentación de “pulir todo a 0.8 μm por si acaso” es uno de los ahorros más rápidos que un comprador puede imponer a su proveedor CNC.
Regla 10 — Para radios externos, no especifiques — usa la herramienta más grande disponible
Qué es. A diferencia de los radios internos (limitados por herramienta), los radios externos en una pieza fresada son siempre más baratos mientras más grandes, porque permiten usar herramientas de mayor diámetro, mayor avance y menor tiempo de ciclo.
Por qué importa. Sandvik Coromant recomienda mantener radial depth of cut ≤ 50% del diámetro de herramienta en operaciones de desbaste para máximo material removal rate (MRR) [Fuente: Sandvik Coromant Milling Formulas]. Un radio externo grande = engagement angle menor = más material por diente = menos tiempo de ciclo.
Cómo aplicarlo. En lugar de:
R3, R5, R8 (radios inconsistentes)
Usa:
R6.35 (1/4"), R9.525 (3/8"), R12.7 (1/2")
Esos valores coinciden con fresas de库存 en todos los distribuidores Sandvik/Kennametal/Iscar de México (DIHCSA en el Bajío, Tezatools en centro, NUMA en Puebla, RKS en Coahuila/NL, JD Herramientas en CDMX) [Fuente: knowledge/mercado-cnc-mexico-2026.md]. Tu operador no espera herramienta especial y el CAM no genera trayectorias para radios raros.
Tabla comparativa: cuánto cuesta cada error, cuánto ahorra la corrección
| # | Regla | Costo del error (orden de magnitud) | Ahorro al corregir | Fuente |
|---|---|---|---|---|
| 1 | Tolerancias innecesarias | +20-30% en tiempo de ciclo por cota sobre-especificada | Recuperación 100% al reducir a estándar ±0.1 mm | Protolabs, Xometry |
| 2 | Paredes <0.8 mm en metal | 11% scrap + 3 cambios de herramienta por pieza | Una corrida subsecuente sin scrap | Hubs, MakerStage |
| 3 | Radios internos <1/3 profundidad | Endmill long-reach 3-5× costo estándar | Usar herramienta de catálogo, 0 setup | Protolabs, Hubs |
| 4 | Cavidades >4× profundidad | +30-50% tiempo de ciclo con chatter | Cycle time estándar, mejor Ra | Hubs, MakerStage |
| 5 | Barrenos >4×d sin nota | 6 horas-husillo por barreno pegado | Sub-dimensionar a 4×d o marcar “gun drill” | Xometry, Hubs |
| 6 | Roscas >2×d en ciego | Macho atascado, pieza scrap + paro de máquina | Cambiar a pasante o reducir longitud | Xometry, Uneed |
| 7 | Undercuts innecesarios | 2-5× costo de herramienta + 5 ejes | Rediseñar como cavidad abierta | JLCCNC, Hubs |
| 8 | Agujero-doblez <2T+R | Agujero se ovala, scrap 100% en ensamble | Subir a 2.5T+R en aluminio | Geomiq, JLC |
| 9 | Acabado Ra sobre-especificado | +50% en costo de acabado vs estándar | Definir Ra por función | Xometry |
| 10 | Radios externos inconsistentes | Espera de herramienta especial | Usar radios estándar de catálogo | Sandvik, knowledge doc |
Framework: cuándo pelear por el rediseño vs cuándo aceptar la ineficiencia
No toda regla DFM se justifica en todo pedido. Esta matriz te ayuda a decidir si conviene pelear con el cliente por un cambio de diseño o absorber el costo:
| Variable | Vale la pena renegociar | Aceptar el costo tal cual |
|---|---|---|
| Volumen del lote | >100 piezas (costo DFM se multiplica) | <20 piezas (prototipo, setup domina) |
| Margen del proveedor | <20% (absorber inefficientcia te pone en rojo) | >35% (rentabilidad permite absorber) |
| Criticidad del cliente | Cliente único Tier 1 con amenaza de mover pedido | Cliente spot, baja recurrencia |
| Capacidad técnica del taller | Taller con CAM y CMM propios (puede cotizar en fino) | Taller que subcontrata metrología |
| Plazo de entrega | >4 semanas (hay tiempo para iterar CAD) | <2 semanas (prototipo urgente) |
Regla práctica: si el costo extra de manufacturabilidad supera el 5% del valor del pedido y la pieza se repite más de 50 veces al año, el rediseño se paga solo. Si es prototipo único, absorbe el costo y factura la hora-hombre al cliente con margen explícito.
De la regla al taller: cómo empezar mañana mismo
Paso 1. Audita los últimos 10 pedidos. ¿Cuántos图纸 tenían tolerancias sobre-especificadas? ¿Cuántos radios internos forzaron herramienta especial?
Paso 2. Construye una “lista de radios estándar” del taller: 1.5 mm, 3.0 mm, 6.35 mm (1/4”), 9.525 mm (3/8”), 12.7 mm (1/2”). Son los radios de catálogo Sandvik Coromant/Kennametal disponibles con entrega 24h en DIHCSA, Tezatools, NUMA, RKS y JD Herramientas [Fuente: knowledge/mercado-cnc-mexico-2026.md].
Paso 3. Para clientes Tier 1/Tier 2, adjunta una guía DFM de una página en tu cotización. Educar al comprador reduce retrabajo y eleva el valor percibido del taller.
Paso 4. Antes de aceptar un pedido que viola tres o más reglas, cotiza dos versiones: la “como el cliente pide” y la “con DFM aplicado”. Deja que el dato decida.
Próximos temas (puente al F3 — Materiales)
Este artículo cubre la geometría: cómo diseñar para que la pieza se mecanice rápido, barato y dentro de tolerancia. Pero hay un segundo eje que multiplica el costo: el material. En el siguiente post (F3) desglosaremos aluminio 6061 vs 7075 vs 2024, aceros 1018/4140/A36, inoxidables 304/316, y las aleaciones exóticas (titanio Ti-6Al-4V, Inconel 718) que el mercado aerospace mexicano está pidiendo —con cifras concretas de costo por kilogramo, velocidad de corte óptima por grado (Sandvik Coromant) y disponibilidad real en distribuidores mexicanos.
¿Tu taller pelea con图纸 que violan estas reglas todos los días? Escríbenos a editorial@mexico-industry.com — los casos reales alimentan los próximos análisis.